
在锂电池隔膜、光学薄膜、涂布薄膜、铜箔、铝箔等连续卷材生产中,长度贯穿放卷、牵引、涂布、干燥、分切、复卷等多个环节,直接关系到成品卷长、材料损耗与交付管理。但在实际生产中经常出现,计米器显示1000米,复测后材料实际长度却不足1000米。
为了避免短米引发的交付争议,企业往往只能在目标长度之外额外预留一段。但对于材料价值高、生产批量大的薄膜及箔材企业,每卷多留几米,累积到整批订单,就意味着可观的材料成本。
为什么设备已经计够了,材料却还差一截?问题可能就出在计米方式上。
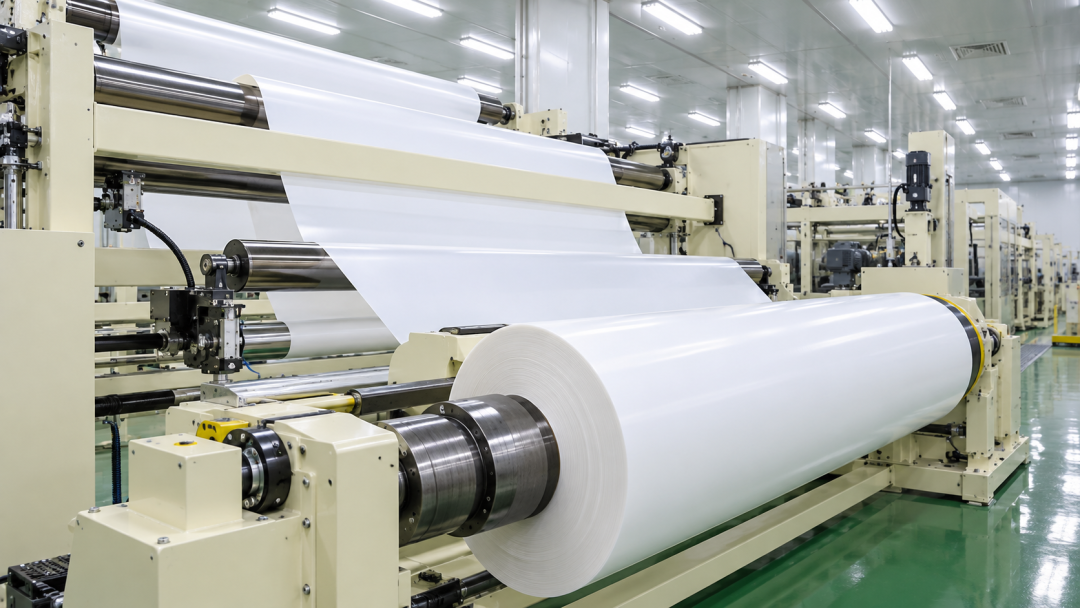
编码轮+导辊计米,问题可能出在哪里?
在不少连续卷材产线上,传统测速测长是通过导辊转动间接计算的。
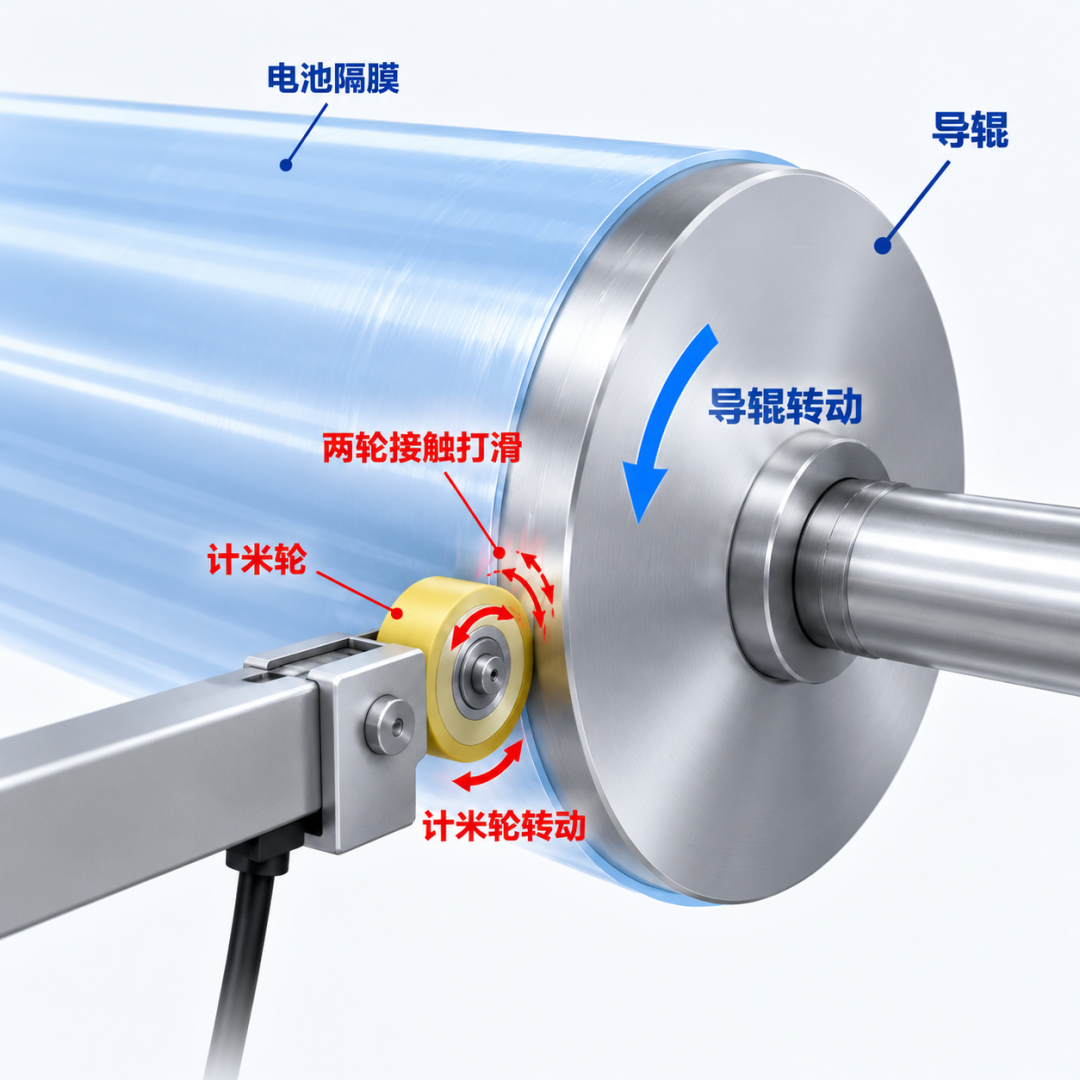
即:让计米轮与导辊接触,通过编码器记录转动信号,再根据设定的辊径换算材料长度。
材料长度≈辊子周长×转动圈数
这种方式成熟、应用广泛。但实际测量结果会受到几个因素影响:
第一,材料与导辊之间可能发生滑差。在启停、加减速或张力变化时,材料与导辊之间可能出现相对滑动。导辊转过的距离,不一定等于材料实际移动的距离。
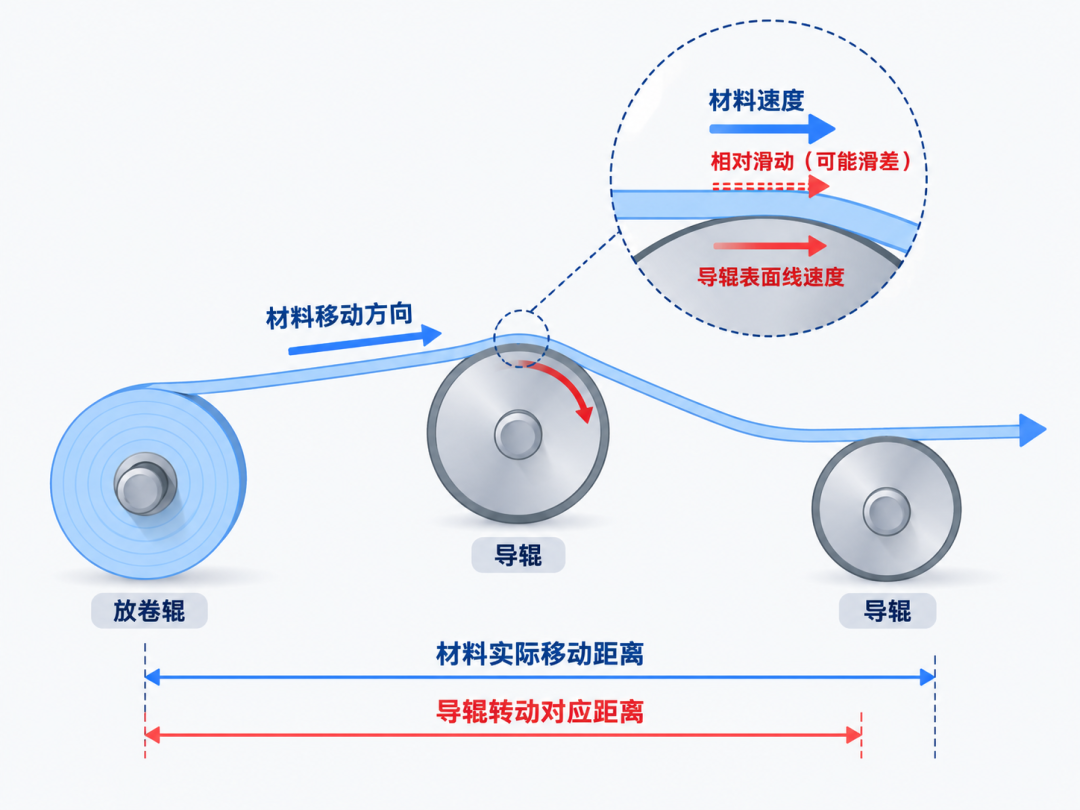
滑差示意图
第二,计米轮与导辊之间也可能打滑。计米轮记录的是接触传动产生的转动信号。如果两者不能始终保持同步,编码器记录的转数与导辊实际转动之间就可能出现偏差。
第三,辊径与材料厚度也会影响长度换算。导辊长期运行后,辊面磨损、包胶变化可能改变有效周长。在部分间接计米方案中,如果没有充分考虑材料厚度对实际运行轨迹的影响,也可能产生换算偏差。
这些因素叠加后,就可能出现一种情况:编码器正常计数,设备也在持续输出长度数据,但换算结果与材料实际长度仍存在差异。对于高速运行、长度要求严格的连续卷材产线,仅靠辊子转动来推算材料长度,可能无法满足所有工况下的测量需求。
非接触测量,直接获取材料的实际运动速度
能否减少对导辊转动和机械传动的依赖,直接测量材料本身的运动?这是成都曙创大能科技有限公司(简称“大能测量”)DLS系列激光计米器的技术思路。
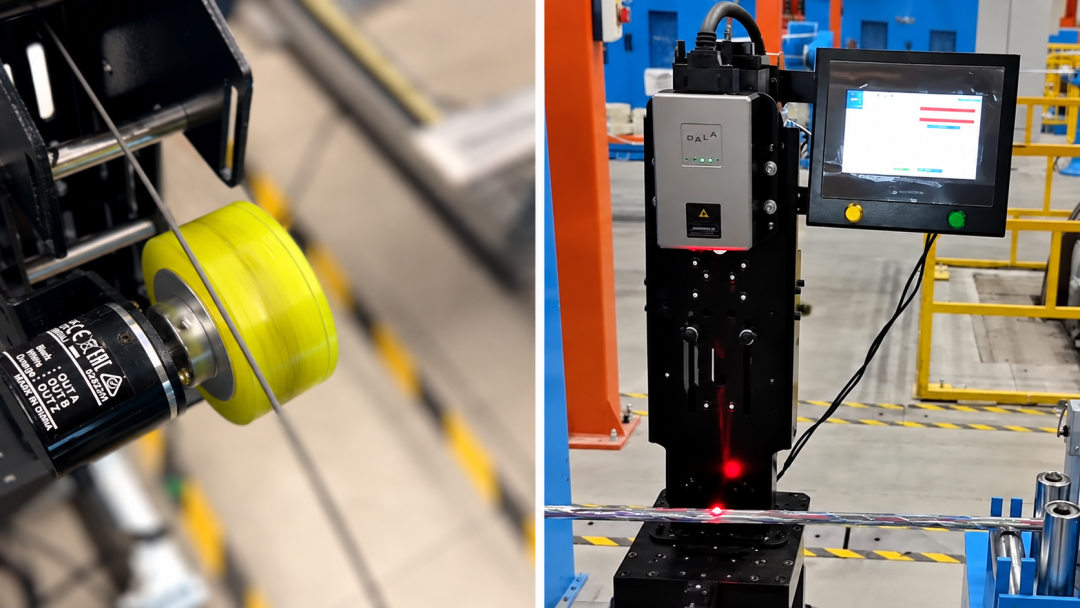
左:传统编码轮|右:DLS激光计米器
DLS系列采用激光多普勒技术,通过材料运动引起的光学信号变化,获取材料的实际线速度,并连续累计通过测量位置的长度,测量精度可达±0.05%,重复度可达±0.02%。
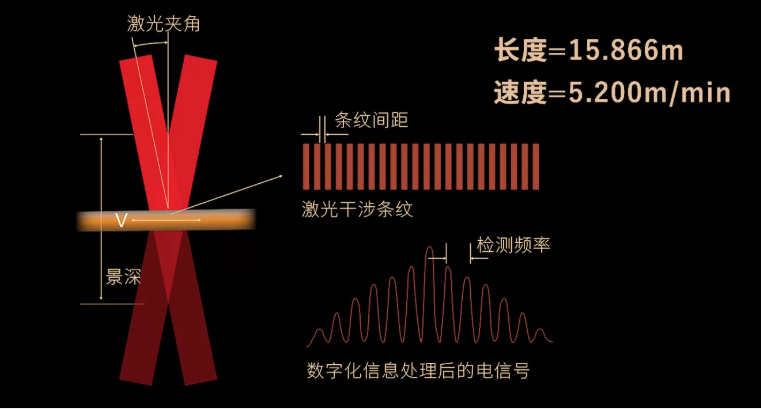
激光多普勒测速测长原理
大能测量激光计米器直接测量材料运动,不需要依靠计米轮与导辊之间的摩擦传动来获取长度数据,可用于收卷机/复卷机中的卷材长度测量、压延机中的卷材长度测量、生产设备中的卷材长度测量、整个生产链中的长度追踪,以及印刷薄膜的重复图案长度测量。
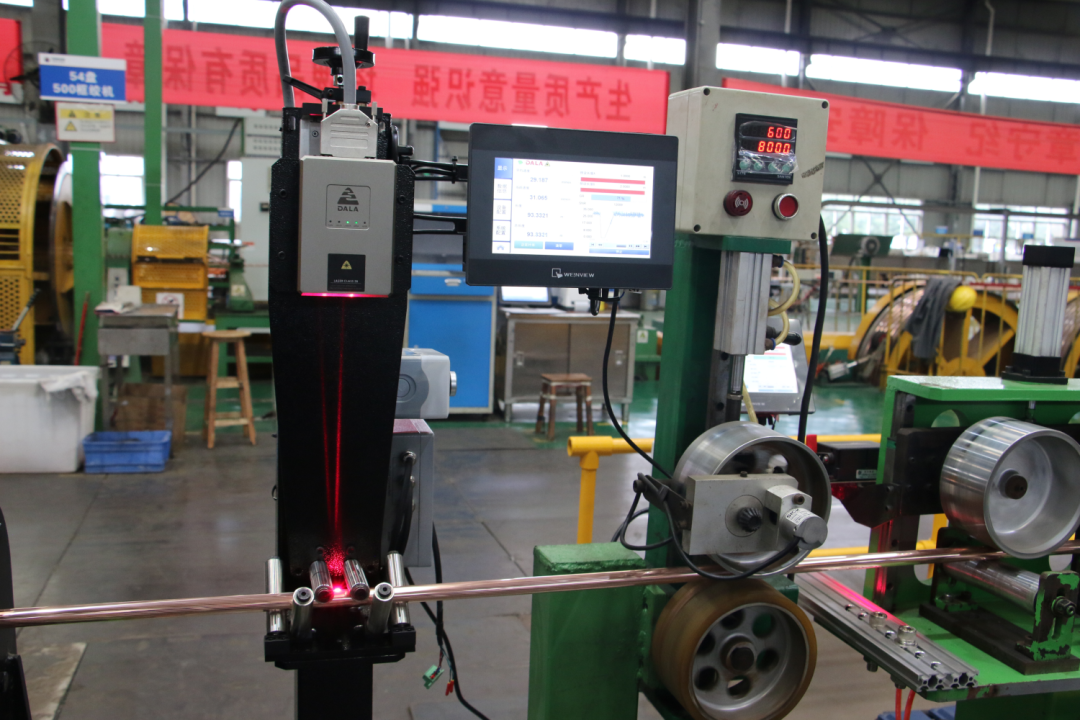
激光计米器实拍图
这带来了几个实际价值:
减少机械传动带来的测量偏差。不依赖导辊的转动圈数进行长度换算,可减少材料与导辊之间、计米轮与导辊之间的滑差对测量结果的影响。
减少接触部件的磨损与维护。测量头无需接触材料,也不依赖计米轮与导辊之间的持续摩擦传动,可减少相关机械磨损和维护需求。
图片
非接触、免维护、免校准
为长度控制提供更直接的数据。设备实时获取材料运动速度,并连续累计长度,为在线测长、定长分切、复卷及成品卷长核对提供依据。
从隔膜到箔材,非接触计米的价值在哪里?
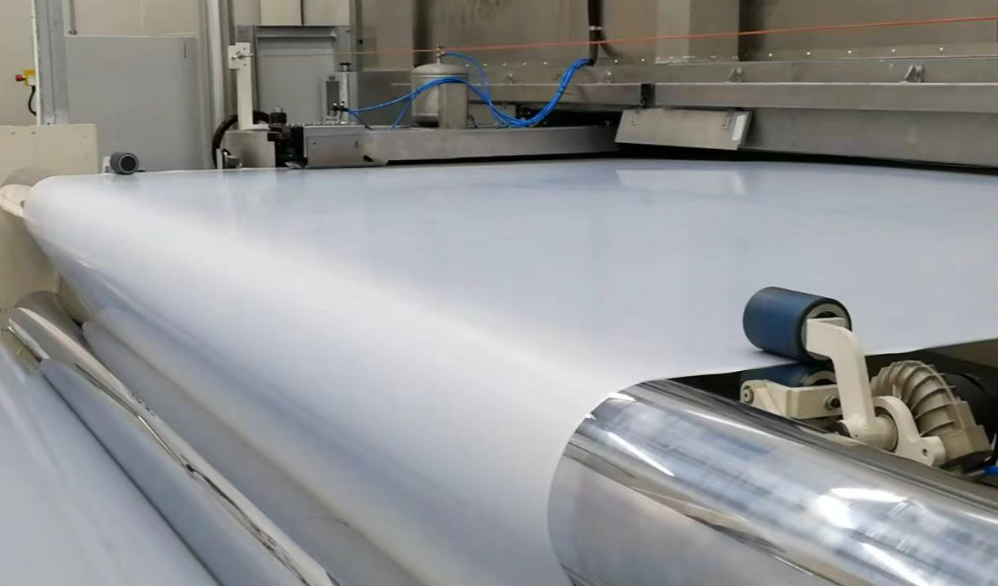
锂电池隔膜:长度控制与材料质量并重。隔膜在收卷、复卷、分切过程中需要控制长度,同时对孔洞、褶皱、折痕等损伤有严格要求。非接触测量无需增加计米轮与材料之间的接触环节,可降低额外接触带来的表面损伤风险,并为长度控制提供测量数据。
光学薄膜与涂布薄膜:关注连续运行中的测量稳定性。透明、光滑或表面纹理不明显的薄膜,对测量方式及光学适配性有特殊要求。在牵引、涂布、干燥和复卷过程中,直接测量材料速度,可以为在线测长、定长控制和工段速度匹配提供参考。
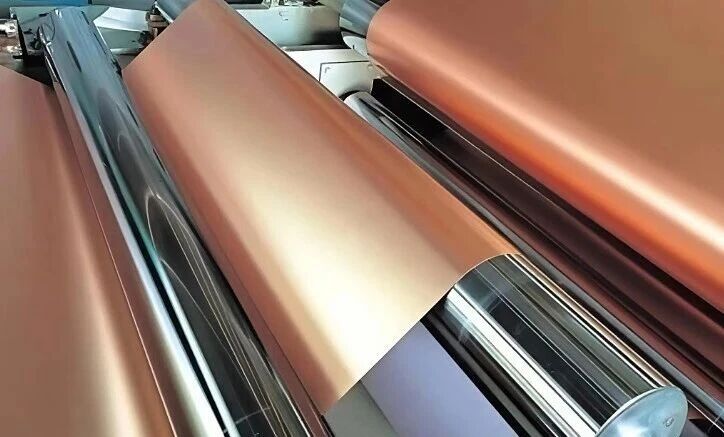
铜箔与铝箔:减少对导辊间接换算的依赖。箔材表面敏感,部分产线会通过自由转动的导辊间接计米,以避免计米轮直接接触材料。激光计米器除了单点测长,在需要分析加工前后材料伸缩的场景中,还可以根据工艺需求在不同位置布置测量点,对比速度或长度数据。
从记录长度,到看清生产过程
对于隔膜、薄膜、铜箔、铝箔等连续卷材企业,传统计米方式在很多工况下依然适用。但当产线受到滑差、辊径变化、长度一致性或余量控制等问题困扰时,就有必要重新评估测量方式。
大能测量DLS系列激光计米器,通过非接触式激光测速测长,减少对机械传动的依赖,为连续卷材生产提供在线测长与速度监测方案。导辊负责输送材料,计米器则应尽可能准确地记录材料实际运行了多少。让长度数据更可靠,让余量控制更有依据,让测量真正服务于连续卷材的生产过程。